Att verkstadsföretag använder längdsvarvar i sin produktion är förståeligt då maskintypen har en stor potential och är en riktig arbetshäst. Två stora tillverkare av längdsvarvar är Star Micronics och Citizen.
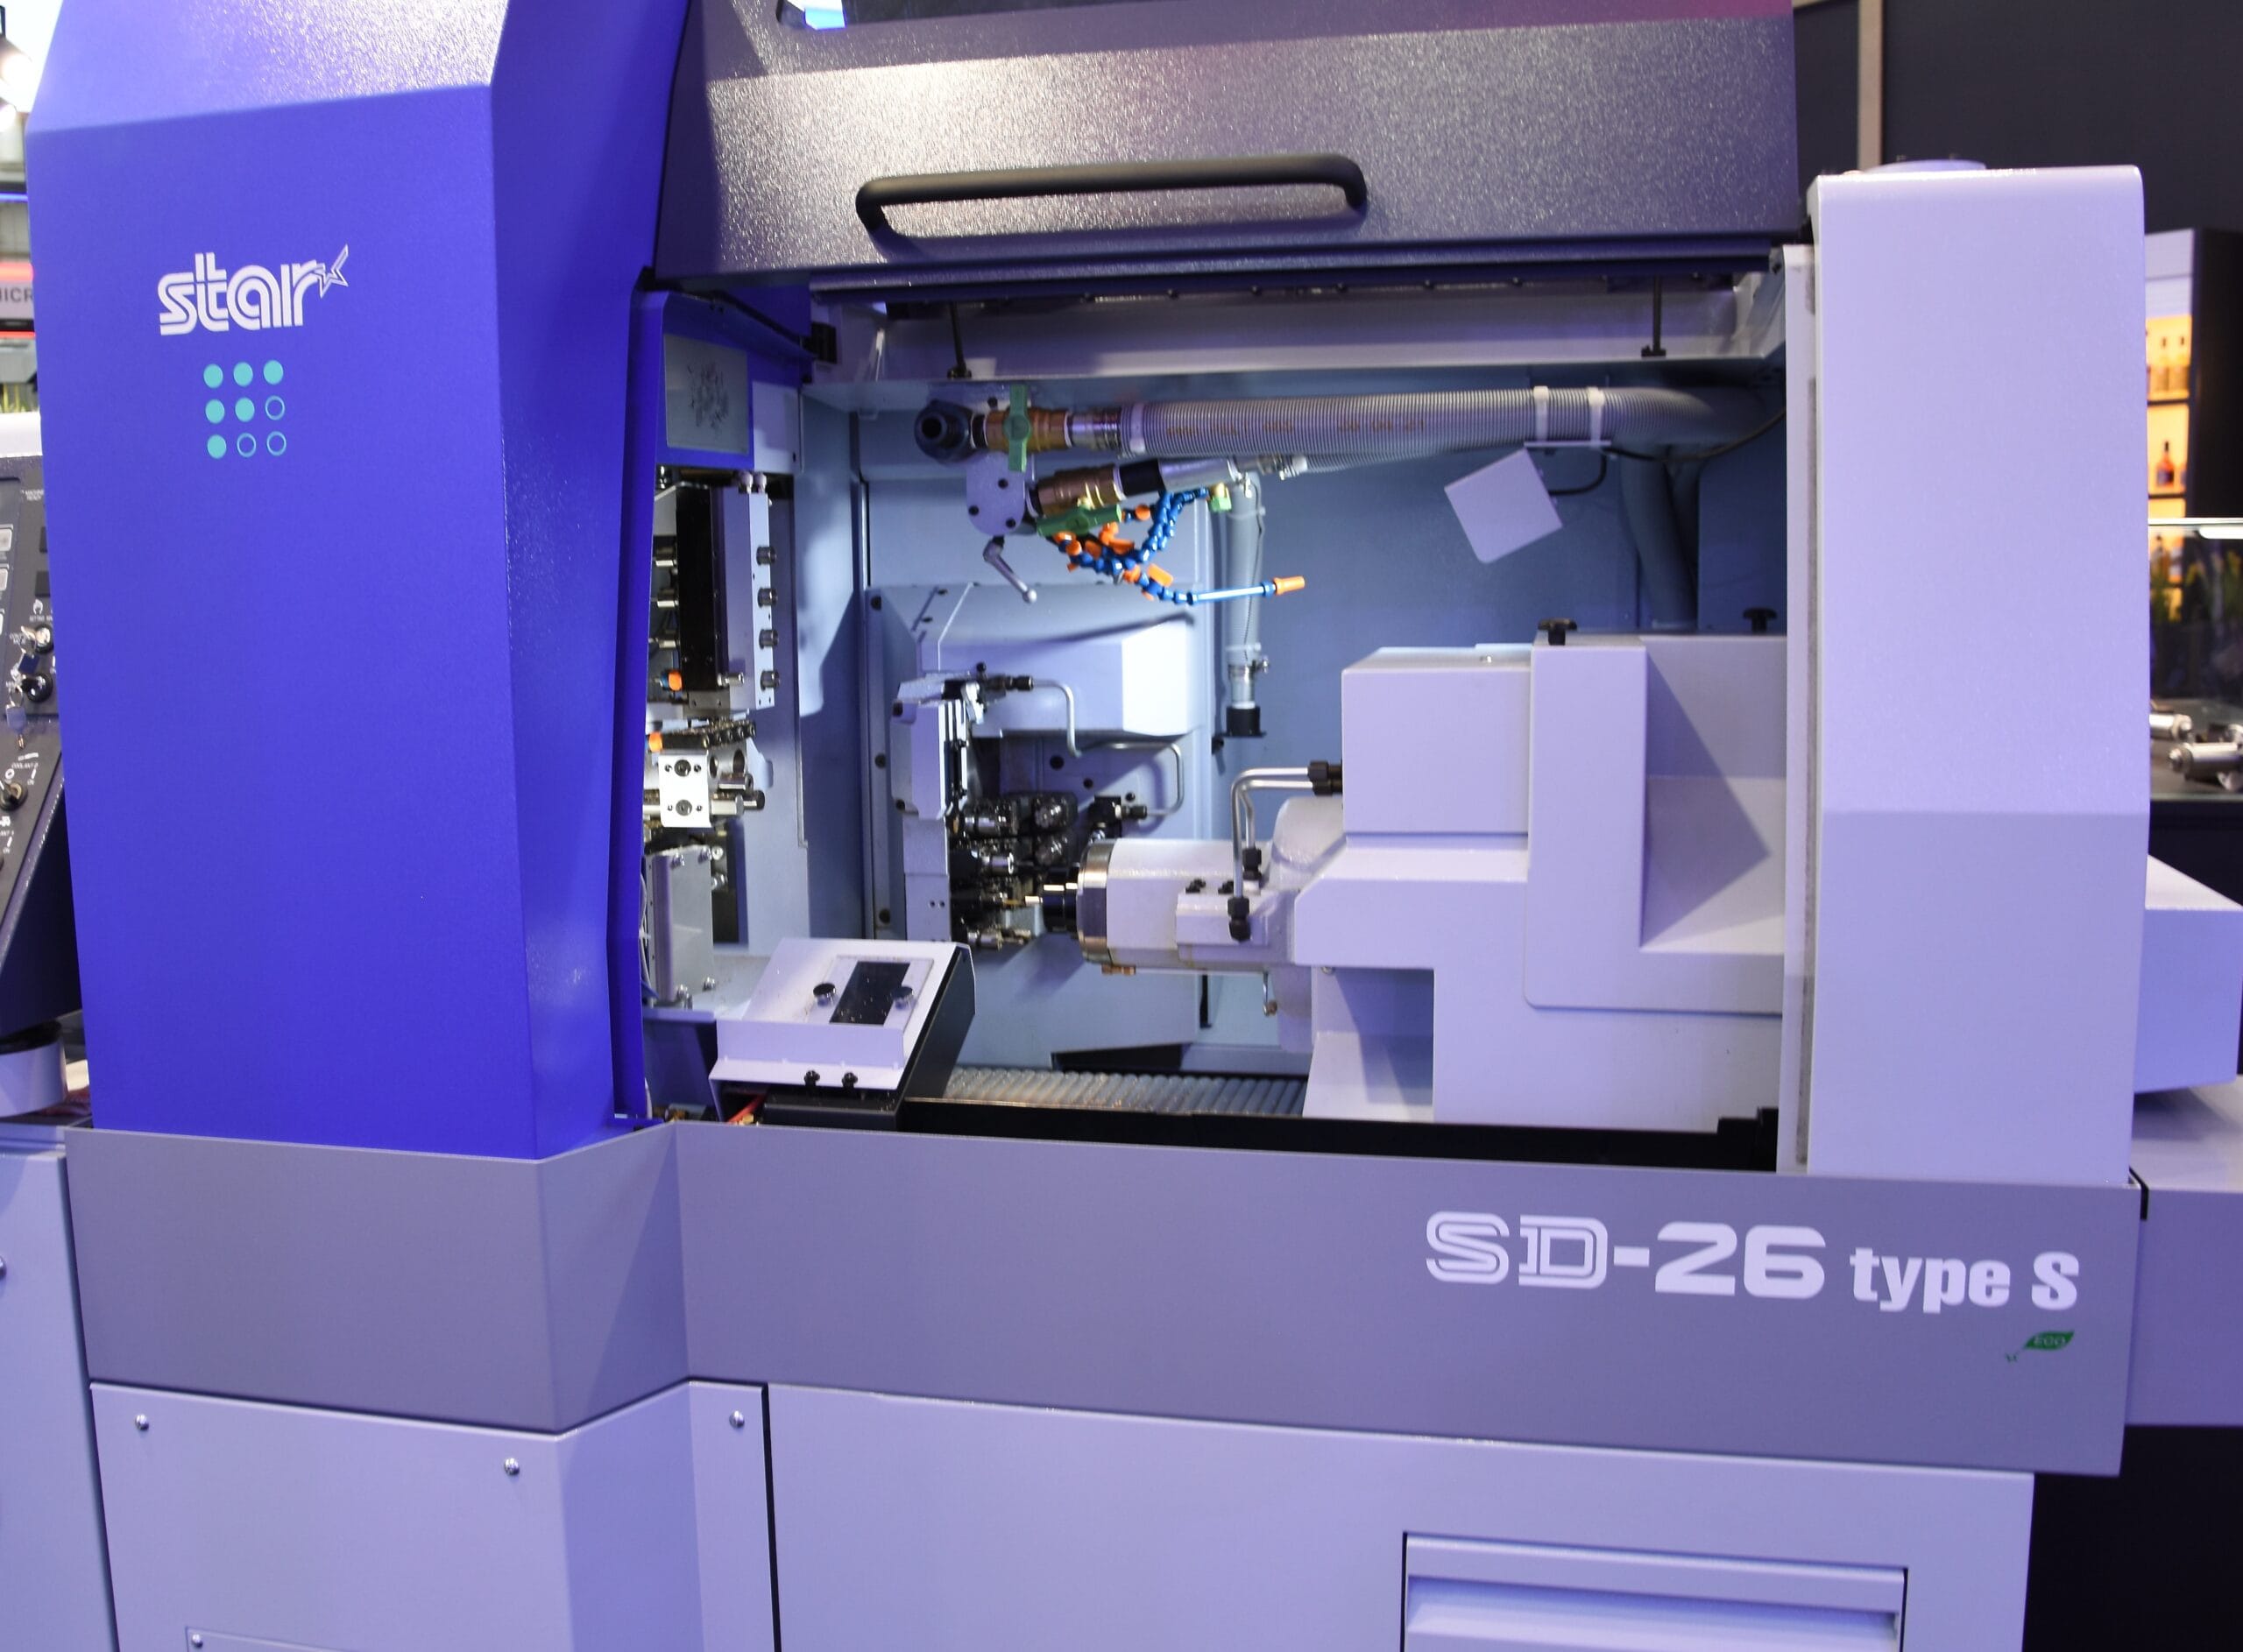
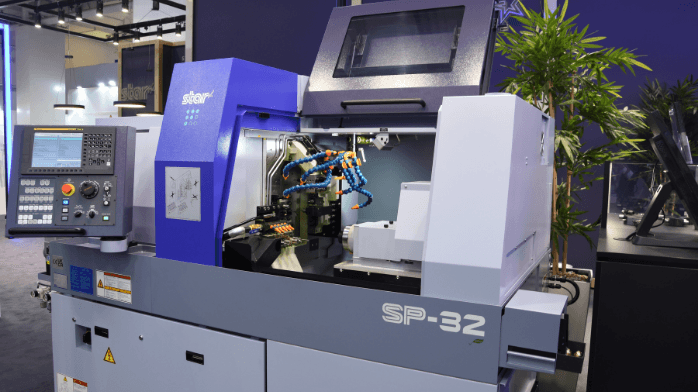
Längdssvarvar från Citizen och Star Micronics, och från andra tillverkare också, är mångsidiga och utrustade med många tekniska finesser. Sammantaget innebär detta att cykeltider kan kortas och därmed också genomloppstider för batcher/produkter. En av Star Micronics modeller är SP–32 som har sju axlar och klarar stångmaterial upp till 32 mm (35 mm option).
Star utvecklade SP-32 efter succén de hade med SP-23 där SP 32 är en större, stabilare och lite kraftigare än SP-23.
Maximalt varvtal på huvud- och motspindel i SP-32 är 7000 rpm med en maxeffekt 7,3 kW för huvudspindeln och 3,7 kW för motspindeln. Längdsvarven har också sex verktygsbärare där olika typer verktyg kan placeras.
Bakbearbetningsplattan har en 5-spindlig verktygshållare med drivna verktyg som standard, vilket möjliggör upp till fyra roterande verktyg för effektiv (överlappande) bakbearbetning. Det medför ännu kortare cykeltider.
Star SP-32 passar bra för bearbetning av detaljer till kunder som kräver hög precision och komplexitet på komponenterna. Kunderna kan till exempel vara verksamma inom hydraulik-, medicinteknik- och elektronikindustrin.
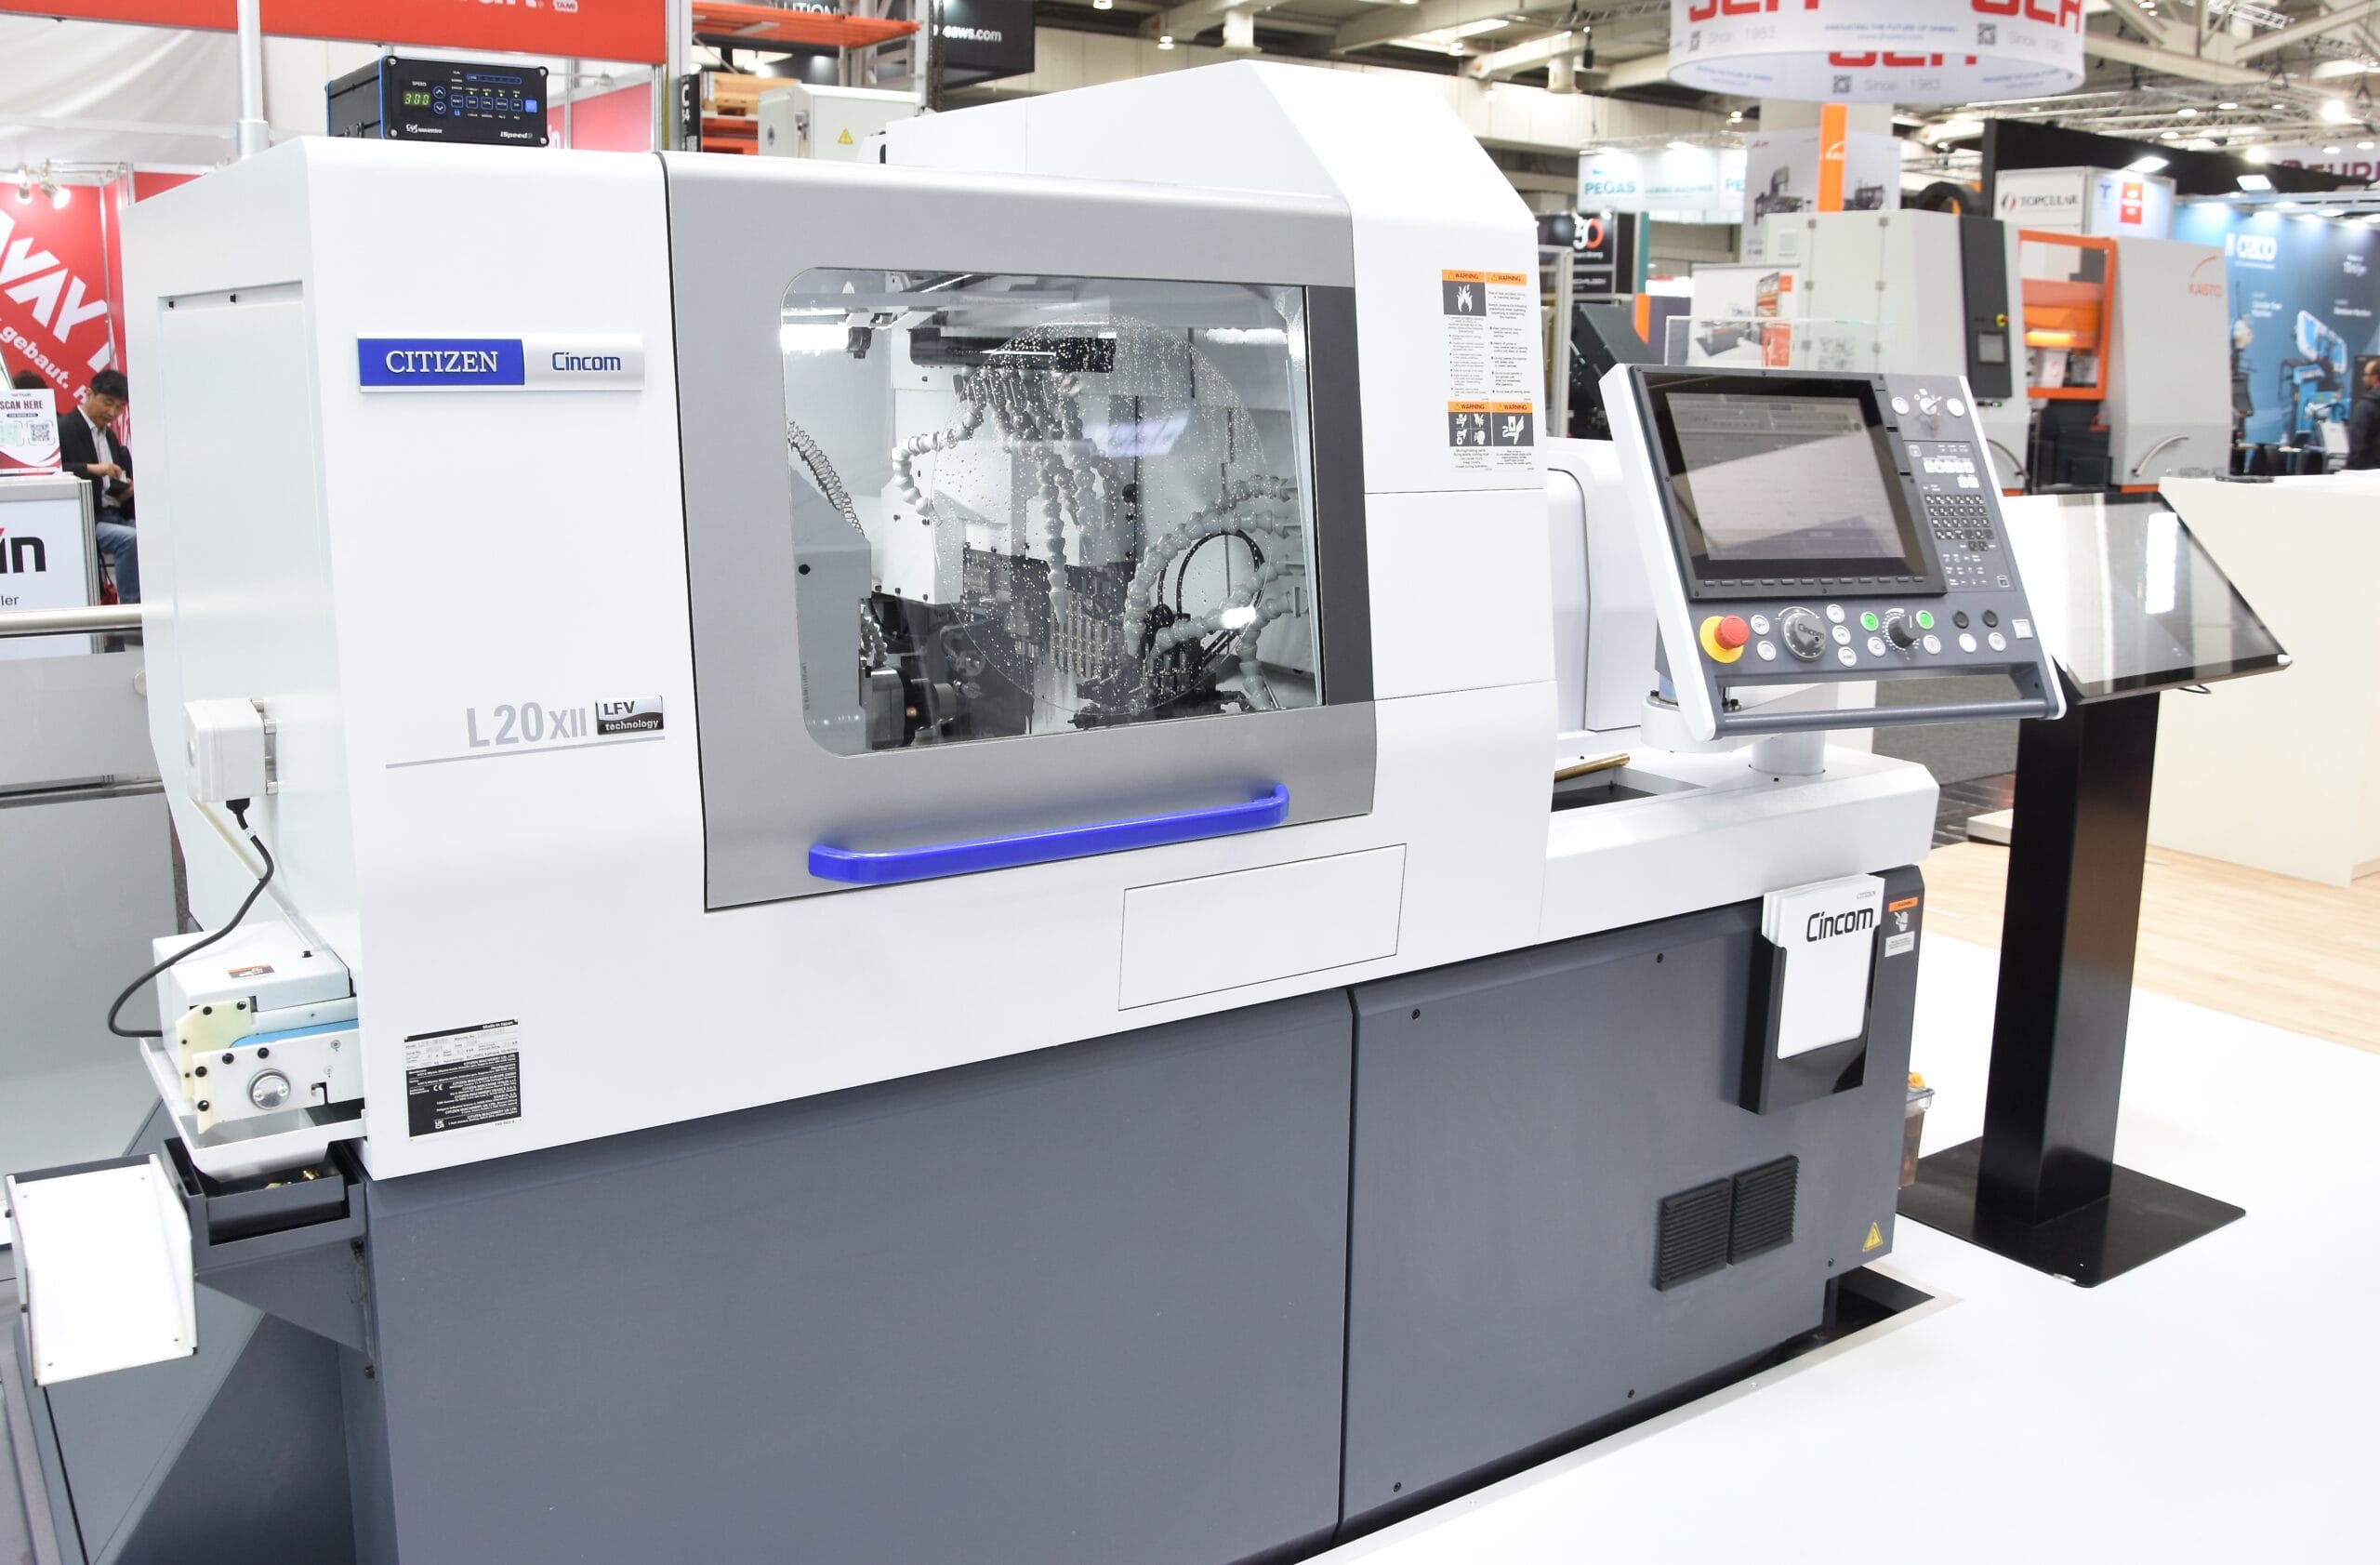
Citizen har brett programutbud av längdsvarvar. En av deras bästsäljare är L20-LFV som har utvecklats speciellt för högprecisionstillverkning av enkla och komplexa detaljer i medelstora till stora serier.
Maskinen är mångsidig och flexibel med många alternativ och extremt korta ställtider. L20-XII går att ändra från styrbussning till vanlig chuckmaskin.
Maskinen har dubbla Y-axlar (Typ X) för bakbearbetning och med helt styrd B-axel (Typ XII). Samtliga varianter från 7–9 axlar finns tillgängliga med LFV tekniken. Finns även som option med verktygsväxlare (ATC). Den enheten är perfekt för bearbetning av medicinska komponenter och andra komplexa detaljer.
Citizen har utvecklat en teknik som heter LFV (Low Frequency Vibration) som deras kan utrustas med. Den patenterade tekniken innebär fördelar som att högre avverkning kan uppnås, prestandan förbättras och spånor kan brytas så att spånproblem inte uppstår lika lätt.
Med Citizens teknik kan mycket hög ytfinhet uppnås. Det går att svarva ytor med lika hög noggrannhet som slipade ytor, även vid riktigt små diametrar och i tunnväggigt material.
LFV är en mångsidig teknik som tillämpas i svarvning, ändbearbetning, borrning, djuphålsborrning och gängskärning. Tekniken kan användas för deras längdsvarvar och i maskiner med stångbearbetning.
LFV bearbetningen aktiveras via en G-kod i CNC programmet och kan aktiveras var som helst i programmet. Maskinens servodrivna axlar ”vibrerar” i matningens riktning och är synkroniserade med spindels rotation. Resultatet blir små dynamiska rörelser som bryter spånorna i små bitar, minskar värmen och förhindrar spånnystan att bildas.
Den stora fördelen med en längdsvarv är att i den kan en extremt hög avverkningskapacitet utföras och det för en inte särskilt stor investering.
Längdsvarven är stabil och snabb eftersom tiden från spån till spån är kort, därför kan bearbetning av detaljer med korta cykeltider genomföras. Det är heller inga långa uthäng i en längdsvarv, så skärplattor och verktyg håller mycket bra.
I denna maskintyp är det korta indexeringsvägar mellan olika verktyg. Om man jämför med en traditionell cnc-svarv med revolver ska den först indexera och sedan gå ned till bearbetningsstället, det tar tid.
Generellt blir det inte så mycket spån när bearbetning utförs i längdsvarvar eftersom de är konstruerade för de tjocklekar som de ska bearbeta. I en maskin med en spindelgenomgång på 18 millimeter, bearbetas detaljer i till exempel tjocklekar mellan 14–18 mm.
I en längdsvarv kan produktionsprocessen ”från stång till färdig detalj i en enda maskin” tillämpas. Dels kan sexsidig bearbetning ske då både fram- och baksida på detaljer kan bearbetas komplett färdiga från stång. Det finns maskiner där tre verktyg kan vara i ingrepp simultant och där varje verktyg kan ha oberoende matningshastighet.
I moderna längdsvarvar kan svarvning, fräsning, borrning, gängning, med mera utföras. Maskintypen används för bearbetning av alla möjliga typer av detaljer som klock-, medicinteknik-, fordonsindustrin, med mera.
I Sverige representeras Star av Lenima Machine Tool och Citizen av Bromi-Gruppen. Andra tillverkare av längdsvarvar som finns på den svenska marknaden är Tornos, Tsugami, Index med varumärket Traub och Hanwa.