

När en verkstad vill förbättra sin produktivitet riktas uppmärksamheten ofta mot nya maskiner, automation, verktyg och programmering. Arbetsstyckesuppspänningen hamnar lätt i bakgrunden, trots att den i praktiken påverkar nästan alla skeden i bearbetningen. Fixturens mest uppenbara uppgift är enkel: den ska positionera arbetsstycket och hålla det stadigt på plats under bearbetningen.
En väl utformad uppspänningslösning kan emellertid också påverka hur stor del av maskinens kapacitet som utnyttjas, hur snabbt produktionen kan ställas om från en produkt till en annan och hur mycket arbetstid som går åt till uppgifter utanför själva bearbetningen. Uppspänning är inte bara en teknisk detalj. Den är en del av hela produktionsprocessen.
Målet är att maximera maskintiden
Vid anskaffning av en verktygsmaskin granskas ofta spindeleffekt, rörelseområden, hastigheter, noggrannhet och förutsättningar för automation. Den faktiska produktionskapaciteten beror dock på hur stor del av den tillgängliga tiden maskinen verkligen tillverkar säljbara detaljer.
Maskinen producerar inte när ett nytt arbetsstycke laddas eller när uppspänningen ändras inne i maskinen. Detsamma gäller onödiga verktygsbyten, dörröppningar, annan hantering av detaljer och andra korta avbrott.
Ett enskilt arbetsmoment på några minuter behöver inte kännas betydande. När det upprepas flera gånger om dagen på flera maskiner växer effekten snabbt. Det handlar inte bara om förbrukad arbetstid, utan om förlorad produktionskapacitet.
En bra uppspänningslösning bör därför stödja två mål: bearbetningen ska vara stabil och tillförlitlig, samtidigt som arbetsmomenten runt produktionen ska löpa så smidigt som möjligt.
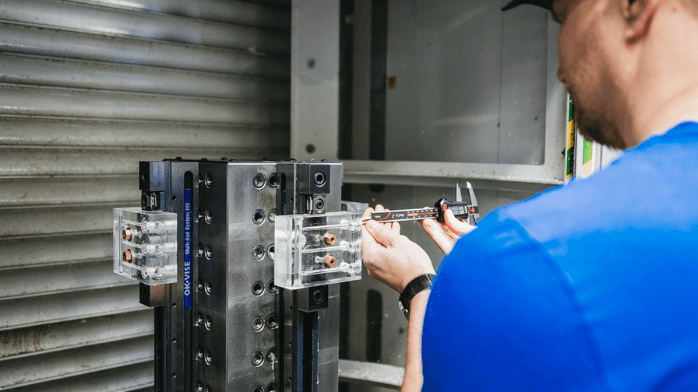
Att bearbeta flera detaljer i samma uppspänning kan förbättra effektiviteten på flera sätt. När flera arbetsstycken kan laddas i maskinen samtidigt behövs färre dörröppningar, detaljbyten och programstarter. Verktygsanvändningen blir också effektivare när samma bearbetningsmoment kan utföras på flera detaljer med samma verktyg före nästa verktygsbyte.
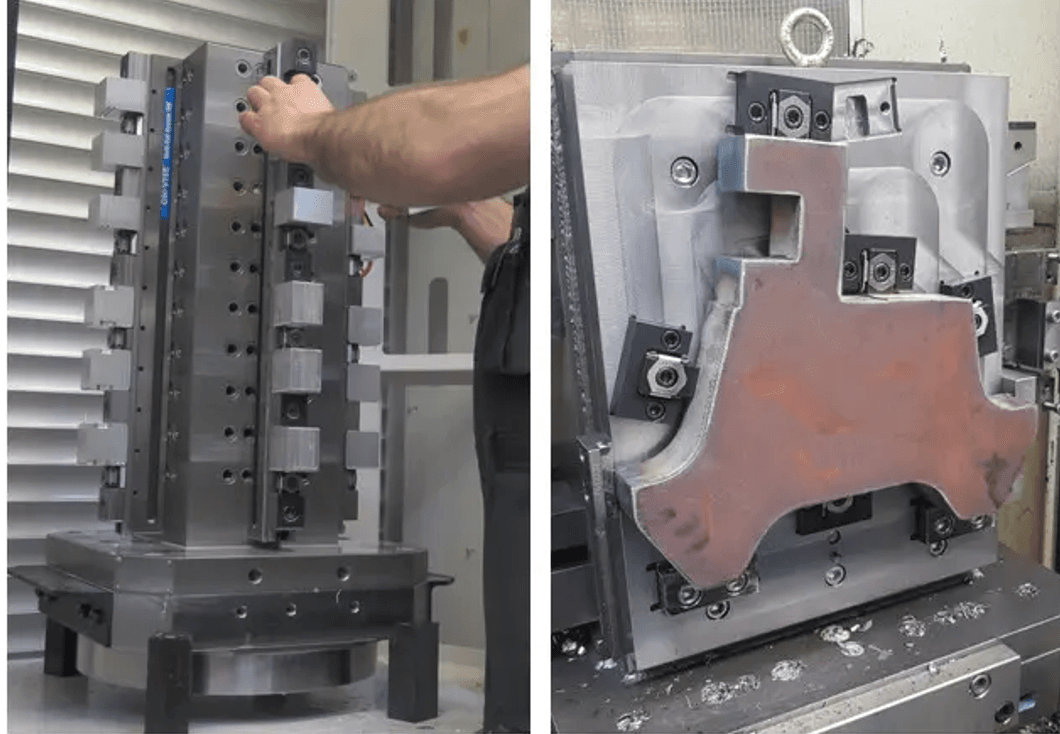
Foto: OK Vise
Nyttan uppstår inte enbart genom längre sammanhängande bearbetningstid. Samtidigt minskar ett antal små, återkommande aktiviteter som inte tillför den färdiga detaljen något värde. Därmed kan maskintiden per detalj minska avsevärt. Flerstycksuppspänning är naturligtvis inte automatiskt rätt lösning för alla arbeten.
Stora detaljer, korta serier eller arbeten som kräver särskilt god åtkomlighet kan ha större nytta av en enkel uppspänning för en detalj. Uppspänningskonceptet måste alltid motsvara produktionens verkliga behov.
Ställtid uppfattas ofta som den tid det tar att avlägsna den gamla fixturen och montera den nya. I verkligheten kan helheten omfatta mycket mer: att hitta och flytta fixturen, montera komponenter, positionera, mäta in, provköra, kontrollera den första detaljen och göra eventuella korrigeringar.
Därför innebär ett snabbt fixturbyte inte nödvändigtvis en snabb produktionsomställning. Om nästa uppspänning förbereds utanför maskinen kan en stor del av arbetet utföras medan maskinen fortsätter att tillverka den föregående serien.
Nollpunktssystem, utbytbara paletter och repeterbara fixturgränssnitt förkortar den tid som maskinen väntar på att nästa arbete ska börja. Palettpooler, flexibla tillverkningssystem såsom FMS och automatiska palettväxlare bygger redan från början på denna princip.
Samma tanke kan emellertid ge betydande fördelar även för fristående bearbetningscenter och mindre verkstäder.
Hur bör en fixturinvestering bedömas?
De flesta som arbetar professionellt med produktion vet att inköpspriset bara är en del av fixturens totalkostnad. Ändå får ställtiderna, maskinens utnyttjandegrad och det arbete som krävs av operatören ofta alltför liten uppmärksamhet när alternativen jämförs.
Två fixturer kan båda ge en tekniskt godkänd detalj, men deras dagliga inverkan på produktionen kan vara mycket olika.
Den billigare lösningen kan kräva mer extra justering, mätning och uppmärksamhet från operatören. En annan kan kosta mer men erbjuda repeterbar positionering, snabbare förberedelser och bättre möjligheter att återanvända samma komponenter i framtida arbeten.
Skillnaden kan märkas i tillgängliga spindeltimmar, kapacitet, godkännande av den första detaljen, leveranssäkerhet och hur många nya fixturer som behöver konstrueras i framtiden.
Bedömningen av en fixturinvestering behöver ändå inte bygga på en komplicerad kalkylmodell. Redan en grov jämförelse av årliga ställtimmar, maskinkostnad, konstruktionsarbete och produktionsvolym hjälper till att visa vilken faktor som påverkar helheten mest.
Värdet av en uppspänningslösning är svårt att bedöma utifrån en enda uppspänning eller bearbetningscykel. Den verkliga effekten avgörs av hur ofta samma arbetsmoment upprepas. Om ställ- och maskintiden exempelvis kan förkortas med 15–20 minuter kan den enskilda besparingen kännas liten. När samma uppspänning görs varje vecka eller varje dag frigörs ändå en betydande mängd maskintid för den egentliga produktionen under ett år.
Samma ackumulerande effekt gäller även fixturkonstruktionen. Att konstruera, tillverka och dokumentera en ny fixtur behöver inte innebära en stor kostnad. Om varje ny applikation börjar från noll växer arbetsmängden däremot till en betydande nivå över åren. Samtidigt ökar antalet fixturer som ska underhållas och lagerhållas, liksom arbetet med att hantera dem.
Därför bör uppspänningens kostnader och fördelar bedömas över hela livslängden och utifrån återkommande produktion, inte bara utifrån ett enskilt inköp eller en enda uppspänning.
Uppspänning som en del av en fungerande produktionshelhet
Arbetsstyckesuppspänningen är en av många faktorer som påverkar bearbetningens effektivitet. Dess betydelse framträder särskilt när omställningar görs ofta, produktmixen varierar eller maskinernas utnyttjandegrad ska förbättras.
Repeterbar positionering, kontrollerad förberedelse av uppspänningar och ett antal detaljer som är anpassat till produktionen minskar onödigt arbete och gör det lättare att utnyttja maskinkapaciteten. Fördelarna uppstår dock alltid i samspel med välfungerande planering, kompetent personal, lämpliga verktyg och ändamålsenlig automation.
Därför bör uppspänningen betraktas som en del av hela tillverkningsprocessen. En väl vald lösning stödjer den övriga produktionen och hjälper företaget att få ut mer av de maskiner och arbetssätt som redan används.
Artikeln kommer från OK Vise som i Sverige representeras av Standardmekano.
