

Verkstadsföretag som inriktat sig på komplex precisionstillverkning måste klara av att bearbeta en lång rad olika detaljer i varierande material med hög produktivitet, korta cykeltider och god repeterbarhet.
För att tillgodose deras krav har Iscar utvecklat ett omfattande sortiment av avancerade bearbetningslösningar som bland annat inkluderar nya typer av hårdmetallsubstrat, flerskiktsbeläggningar, modulära verktygssystem, skärgeometrier och digitalt bearbetningsstöd.
Skärverktygens prestanda vid höghastighetsbearbetning med hög belastning styrs av termomekaniken som uppstår i kontaktpunkten mellan spåna och verktyg. Där är tryckbelastningen extremt hög och temperaturen kan lokalt uppgå till över 800–1000 °C vilket gör att verktyget kan utsättas för kraftig abrasiv- eller diffusionsförslitning.
För att möta dessa utmaningar utvecklade Iscar SUMOTEC-tekniken. I den har Iscars kombinerat finkorniga hårdmetallsubstrat med och flerskikts PVD-eller CVD-beläggningar.
SUMOTECs PVD-belagda stålsorter är framtagna för tillämpningar där det ställs krav på vass skäregg och låga skärkrafter. Dessa skär är belagda med nanoskikt av TiAlN och AlTiN vilket ger hög värme- och oxidationsbeständighet samtidigt som friktionen i kontaktpunkten mellan spåna och verktyg avsevärt minskas.
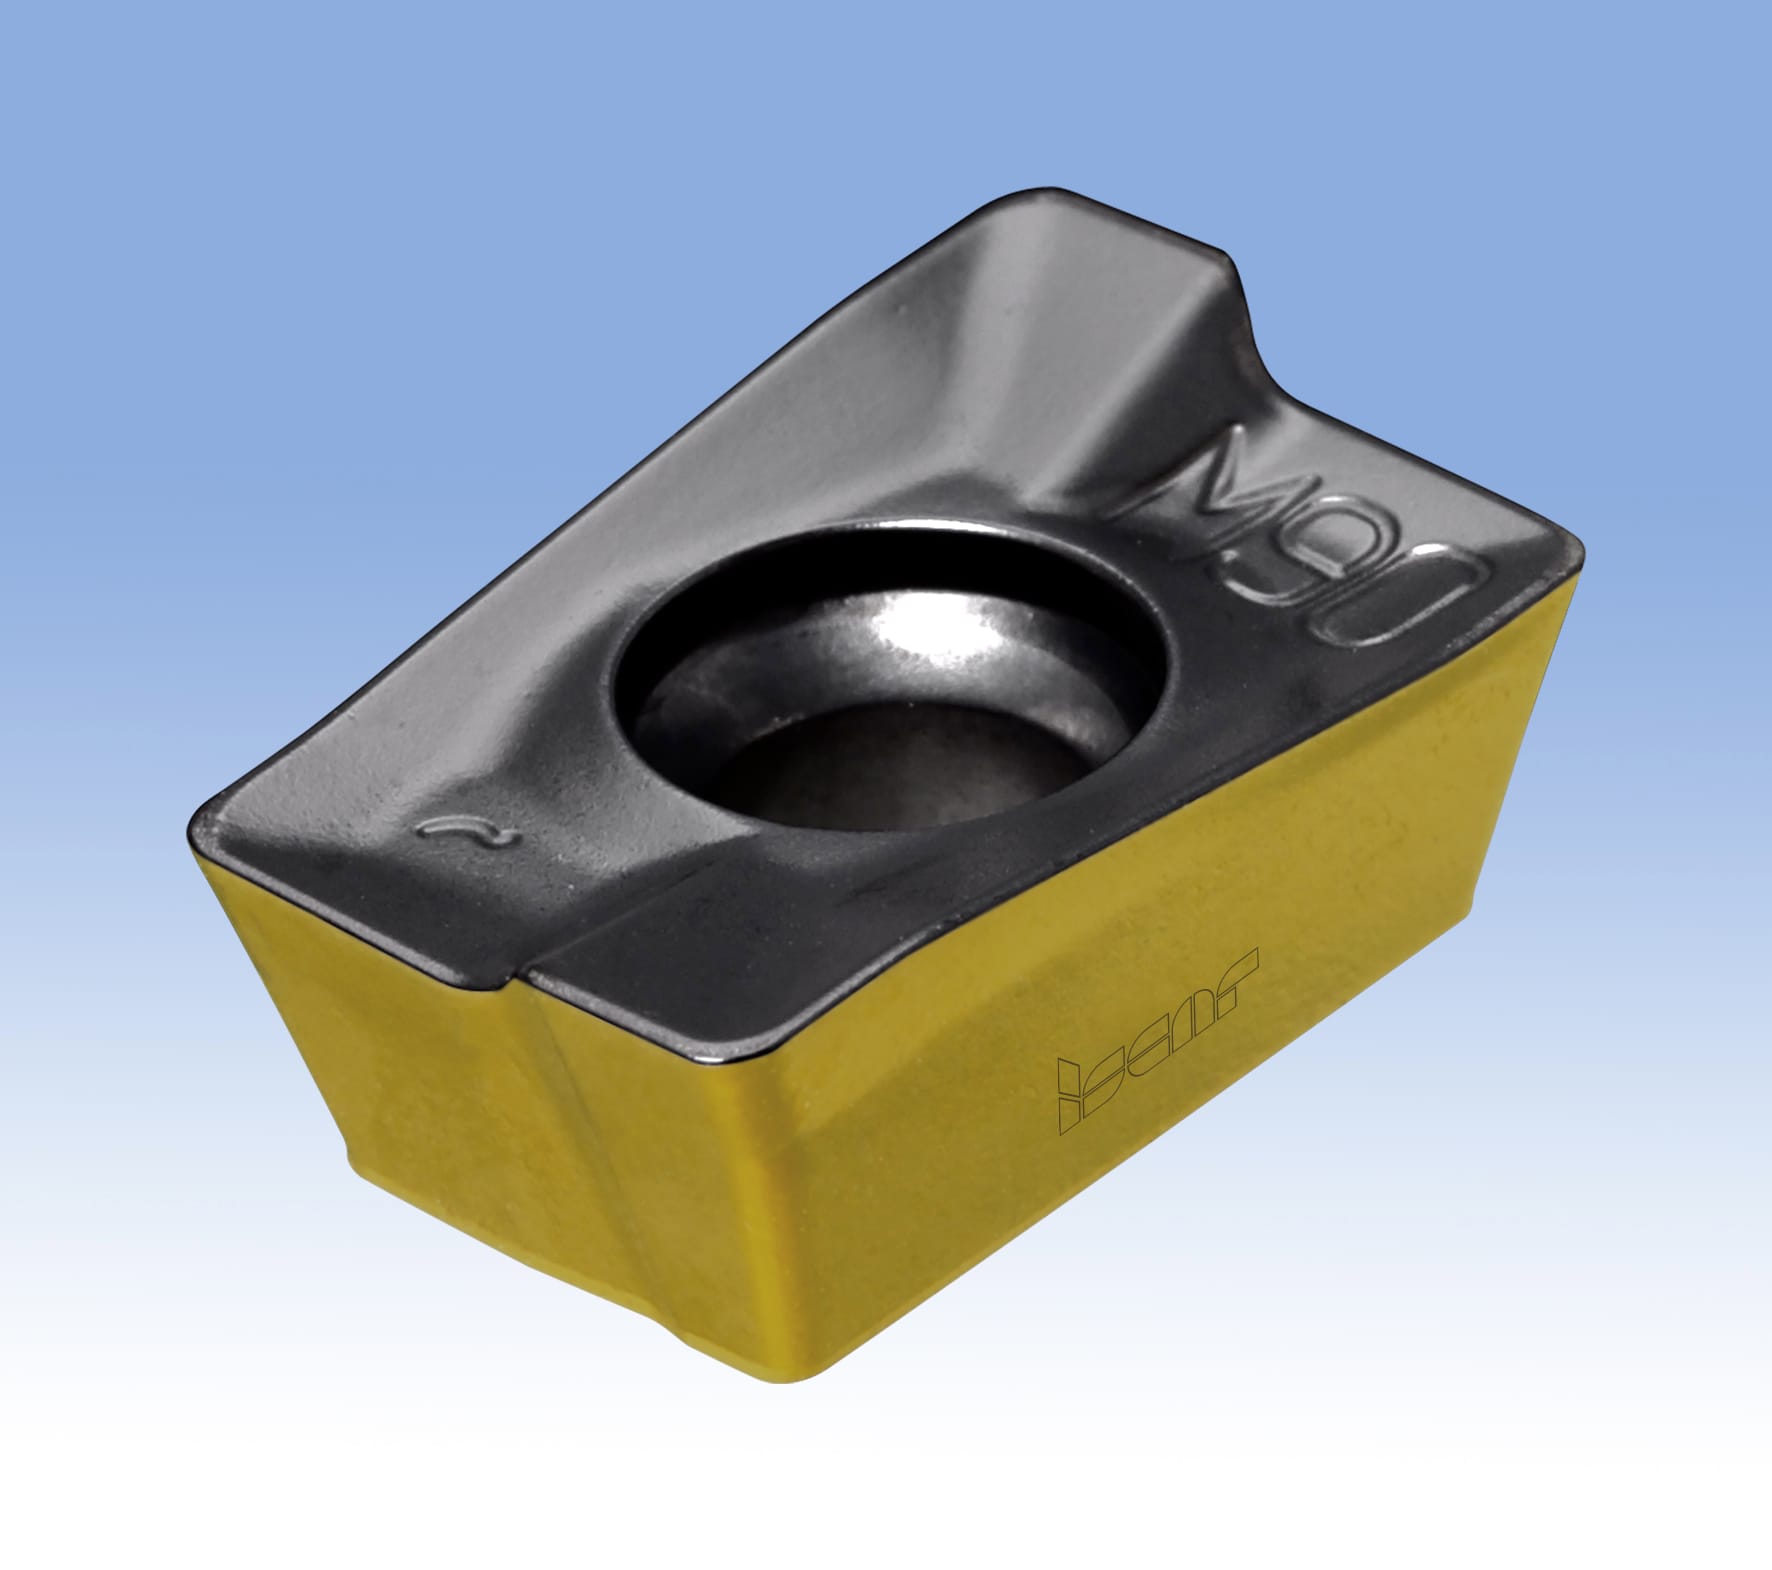
Detta motverkar löseggsbildning och strålförslitning vid bearbetning av austenitiskt rostfritt stål, nickelbaserade superlegeringar och titanlegeringar.
Eftersom värmeledningsförmågan i denna typ av beläggning är lägre begränsas värmeöverföringen till substratet, vilket förbättrar eggens motståndskraft mot urflisningar och mikrosprickbildning vid intermittent bearbetning.
De CVD-belagda sorterna i SUMOTEC-serien har en tjock flerskiktsbeläggning bestående av TiCN och Al₂O₃. Al₂O₃ -skiktet fungerar som en barriär mot värmen, vilket avsevärt minskar diffusionsförslitning och plastisk deformation av skäret vid höga skärhastigheter.
Dessa beläggningar är särskilt effektiva vid kontinuerlig och intermittent svarvning av ISO P- och K-material, där gropförslitning och plastisk deformation p.g.a. värme är de vanligaste orsakerna till verktygsskador. Den goda beläggningsvidhäftningen och kontrollerade restspänningar ger stabila skärprestanda och förutsägbar verktygslivslängd vid produktion av höga volymer.
För tillverkning när produktmixen varierar mycket krävs verktygssystem som snabbt kan konfigureras om utan att behöva kompromissa med styvheten eller positionsnoggrannheten. Iscars modulära verktygsserier uppfyller detta krav tack vare mekaniska kopplingar som gör det möjligt att byta skärhuvud, förlängningsdelar och adaptrar för olika typer av bearbetning.
LOGIQUICK-lösningar som till exempel QUICK-3CHAM-borrarna och de modulära verktygshållarna för svarvning, är konstruerade för att ge mycket god repeterbarhet vid verktygsbyten.
De precisionsslipade kopplingsytorna garanterar hög vridstyvhet och böjhållfasthet, även vid användning med långa verktygsöverhäng. Detta ger en mekanisk stabilitet som minimerar den dynamiska utböjningen och vibrationerna, vilka är avgörande för att åstadkomma god ytjämnhet och måttnoggrannhet.
Ur produktionssynpunkt minskar LOGIQUICK-verktygen inmätnings- och omställningstiderna. Den modulära konstruktionen förenklar dessutom verktygshanteringen och minskar behovet av att hålla en massa verktyg i lager, vilket gör serien särskilt fördelaktig för verkstäder där det krävs flexibilitet.
Problem som lätt uppstår vid borrning är verktygsutböjning, ineffektiv spånevakuering och värmekoncentrationen vid skäreggen. För att motverka dessa problem har ISCAR utvecklat borrsystemet QUICK-3-CHAM som kombinerar en styv borrkropp med utbytbara borrhuvuden av solid hårdmetall.
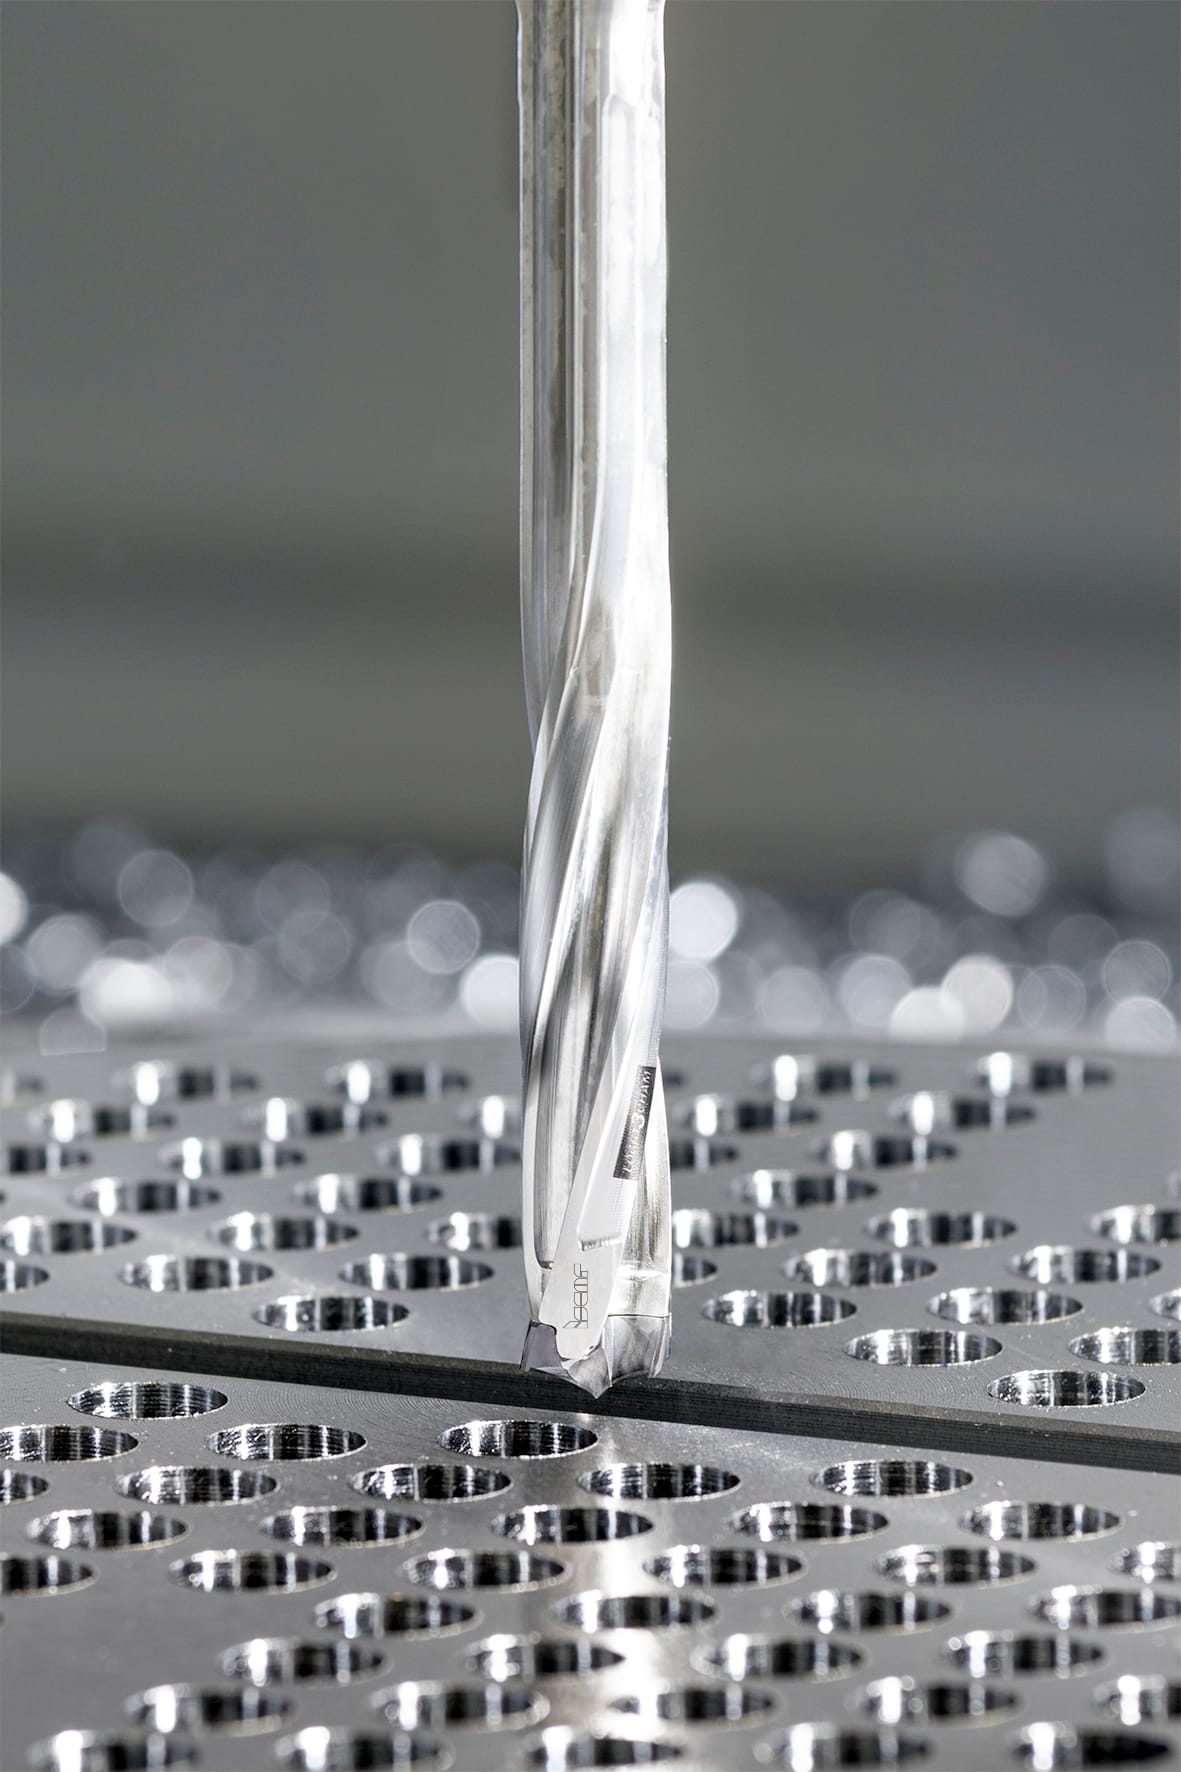
QUICK-3-CHAM-skären tillverkas med materialspecifika geometrier, bland annat optimerade spetsvinklar, styrlistbredder och skäreggsprepareringar anpassade efter materialgrupperna ISO P, M och S.
De interna kylvätskekanalerna leder med ett högt tryck kylvätskan direkt till skärzonen, vilket förbättrar spånbrytningen och spånevakueringen samtidigt som skärtemperaturerna hålls under kontroll.
Denna konstruktion säkerställer tillförlitlig borrning i svårbearbetade material även när förhållandet mellan borrdjup och diameter överstiger 5×D. Som komplement till QUICK-3-CHAM har ISCAR även ett stort antal borrar i hårdmetallsorterna IC908 och IC948.
Dessa borrar har högre slitstyrka och vridhållfasthet och passar därför bra vid borrning där det finns krav på hög positionsnoggrannhet och överlägsen hålkvalitet.
Tillsammans bidrar dessa lösningar för håltagning till kortare cykeltider, rakare hål och förbättrad ytjämnhet samt avsevärt längre verktygslivslängd. Bland Iscars lösningar för fräsning och svarvning ligger fokus på att optimera skärgeometrierna för kontrollerad spånbildning, lägre skärkrafter och förbättrad dynamisk stabilitet.
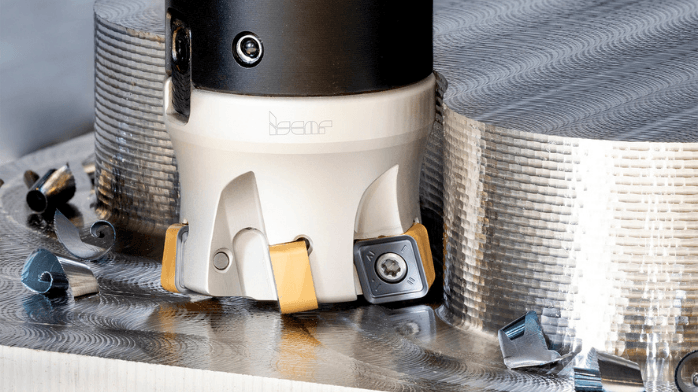
HELIDO-fräsarna har dubbelsidiga spiralformade skäreggar vilket ger en mjuk ingång i materialet med lägre skärkrafter och bättre vibrationsdämpning. Spiralformen främjar ett smidigt spånflöde och en jämn fördelning av belastningen längs skäreggen, vilket gör att HELIDO-skären lämpar sig för tung grovbearbetning och fräsning med stort ingrepp.
För högproduktivitetsfräsning finns Iscars högmatningsfräsar som är utformade för höga matningshastigheter i kombination med lågt axiellt skärdjup.
Med denna strategi minimeras de radiella skärkrafterna och belastningen på spindeln trots höga avverkningshastigheter. Iscars FASTFEED-teknik är särskilt effektiv vid grovbearbetning och fräsning av fickor där korta cykeltider är avgörande.
Vid fräsning har NEODO-skären dubbelsidiga negativa geometrier med förstärkta skäreggar och avancerade spånbrytargeometrier. Dessa skär har hög hållfasthet och värmebeständighet, vilket möjliggör stabil grovbearbetning av stål och rostfritt stål vid måttlig till tung belastning. Det ökade antalet skäreggar per skär förbättrar även verktygsekonomin.
Som ett komplement till verktygslösningarna erbjuder Iscar även avancerade plattformar för digital bearbetning och processoptimering. De är utformade för att stödja moderna tillverkningsstrategier. Om detta kan du läsa i nr 9 av Verkstadstidningen.
Denna artikel kommer från Iscar LTD.
