

Den stora fördelen med tråd- och sänkgnistmaskiner är att de kan bearbeta svårbearbetade material med mycket hög precision och där toleranserna kan vara mycket snäva. Ett företag som säljer både tråd- och sänkgnistar är FC Maskin.
När detaljen är för hård, har mycket komplexa konturer samt kräver mycket hög precision och där det blir för svårt eller omöjligt att bearbeta den med konventionell skärande bearbetning, då använder man sig av en gnistmaskin.
En viktig skillnad mot konventionell skärande bearbetning är att materialets hårdhet inte är den avgörande begränsningen för gnistmaskiner. Så länge materialet är elektriskt ledande kan det i princip gnistbearbetas. Det vill säga det går lika lätt att gnista i aluminium som i härdade material.
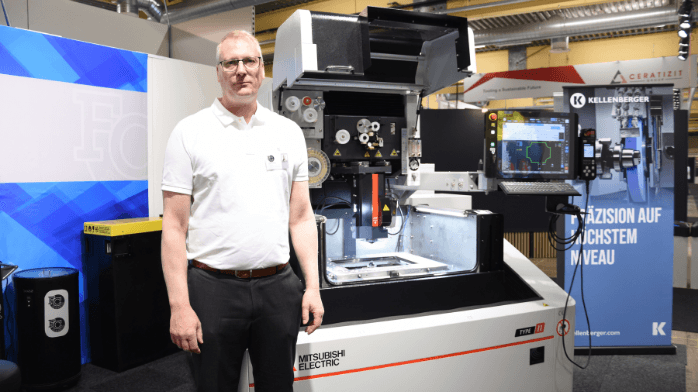
En som är expert på gnistmaskiner är Fredrik Claesson grundare och ägare av FC Maskin i Ulricehamn. Företaget med tre anställda kan bland annat erbjuda kunder tråd- och sänkgnistar samt starthålsgnistar.
FC Maskin är generalagent för bland annat Mitsubishi Electric (tråd- och sänkgnistar), Excetek (trådgnistar), Ops Ingersoll (sänkgnistar) och Oscarmax (starthålsgnistar).
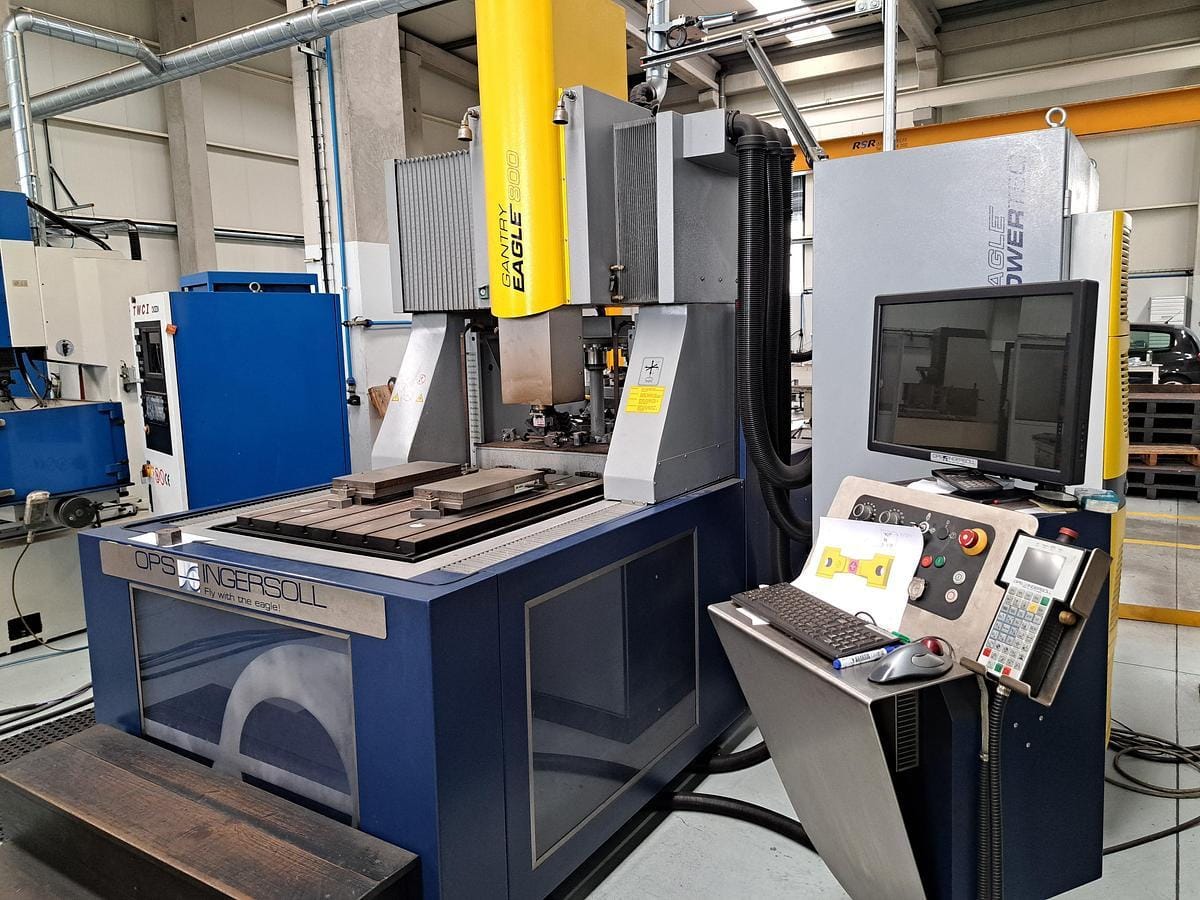
Fredrik Claesson beskriver Ops Ingersoll som ett tyskt premiummärke:
–Det finns många referenser runt om i Sverige. Många formverktygstillverkare har Ops Ingersoll.
Japanska Mitsubishi Electric är ett stort och välrenommerat företag där FC Maskin har bra support från dotterbolaget i Düsseldorf.
När det gäller marknaden för trådgnistar har det skett förändringar jämfört med hur det var för en 15-20 år sedan.
–Våra kunder använder trådgnistar för produktion och inte som tidigare enbart för bearbetning av form och pressverktyg, säger Fredrik Claesson.
Verkstadsföretag satsar på trådgnisten som ett komplement till svarvning och fräsning. Det kan röra sig om en mycket komplex detalj där det också råder höga krav på noggrannhet.
Ett företag kan använda sig av en trådgnist där detaljen likväl kan bearbetas i en fleroptionsmaskin.
–Det tar längre tid att färdigställa detaljen i en trådgnistmaskin. Men den kan utföra obemannad produktion under kvällar och nätter, säger Fredrik Claesson.
En trådgnistmaskin lämpar sig också väl för automatisering. I en konventionell lösning utförs bearbetning, tråden kan träs om automatiskt efter trådbrott och det går att köra flera operationer efter varandra. Bearbetningsprogram kan bytas automatiskt och kompensation för trådslitage och andra processvariationer kan utföras.
Vid trådgnistning matas en tunn tråd genom arbetsstycket. Vanligen används en mässingstråd med en diameter på ungefär 0,1–0,3 mm. Tråden är kontinuerlig och matas från en spole genom maskinen.
Elektriska gnistor bearbetar materialet. Mellan tråden och arbetsstycket skapas kontrollerade elektriska urladdningar. Materialet smälter och förångas lokalt där tråden aldrig kommer i fysisk kontakt med arbetsstycket.
Dielektrisk vätska kyler och spolar bort materialet, vanligen används avjoniserat vatten. Det kyler skärzonen och transporterar bort de små partiklar som bildas.
När det gäller sänkgnistmaskiner så används de i stor utsträckning i dag av formverktygstillverkare.
–Det är uteslutande formverktygsmakare som köper våra sänkgnistmaskiner, säger Fredrik Claesson.
När fleroperationsmaskiner för höghastighetsbearbetning (HSM) kom för 25 år var det många i branschen som trodde att sänkgnistarna skulle försvinna helt, så blev det inte. HSM tog mycket produktion från sänkgnistarna men maskinerna är kvar.
–En sänkgnist är ett komplement till en 5-axlig fleroperationsmaskin och passar bra när det handlar om små detaljer där det är svårt att komma åt med fräsverktyget. Till exempel för att skapa ett vasst hörn i botten på en detalj då måste man sänkgnista, säger Fredrik Claesson.
Sänkgnistning är en precisionsbearbetningsmetod där material avlägsnas från ett arbetsstycke genom elektriska urladdningar mellan en formad elektrod och arbetsstycket. Processen används för att skapa komplexa geometrier och detaljer i hårda material som är svåra att bearbeta med traditionella metoder.
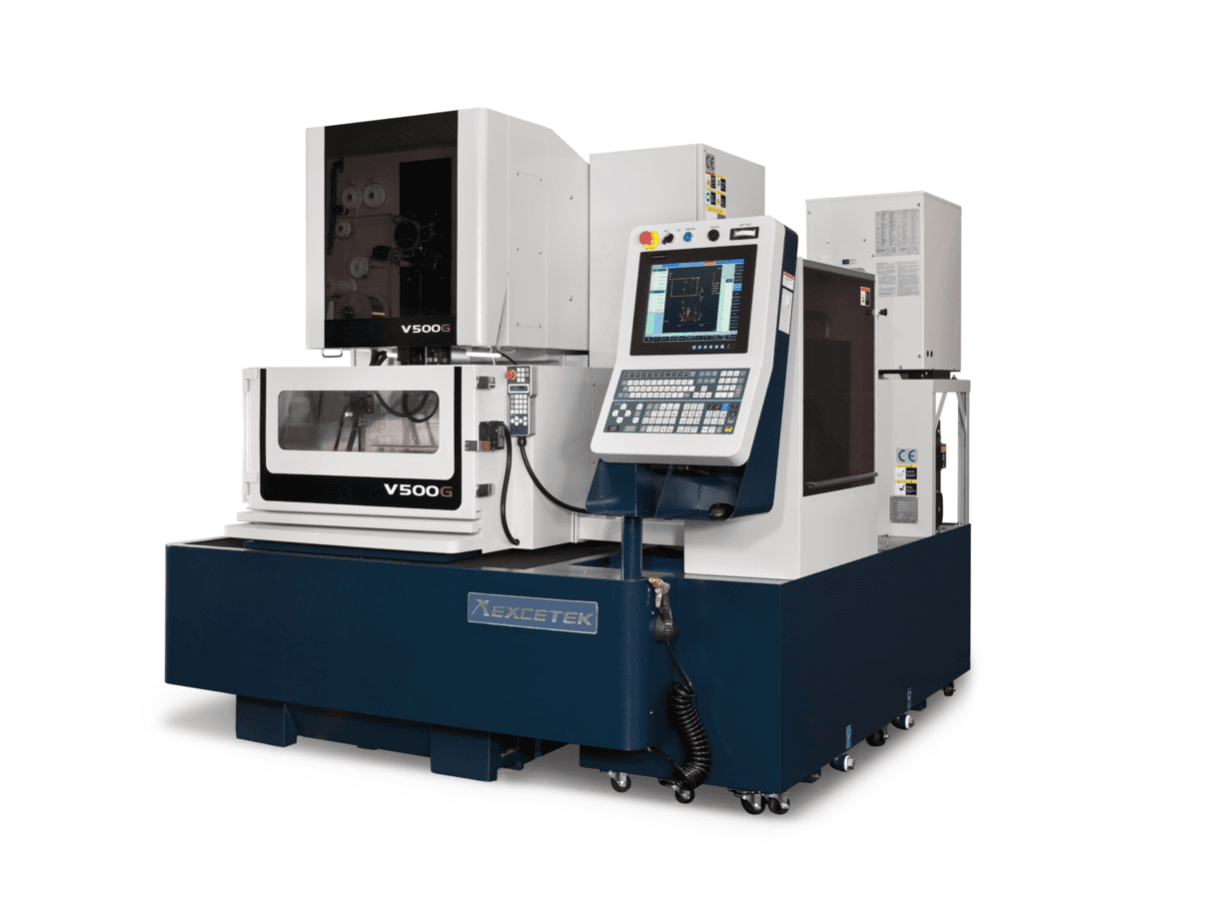
Foto: Excetek
Vid sänkgnistning är det en elektrod (ofta gjord av koppar eller grafit) med en specifik form som tillverkas och används som verktyg. Arbetsstycket och elektroden placeras i en isolerande vätska, vanligtvis dielektrisk olja.
Elektroden närmar sig arbetsstycket, och när de är tillräckligt nära skapas kontrollerade elektriska urladdningar mellan dem. Urladdningarna smälter och förångar små mängder material från arbetsstycket. Den dielektriska vätskan sköljer bort materialrester och kyler bearbetningszonen.
Det går åt åtskilligt med elektroder vid sänkgnistning men inte alls lika många som för 10–15 år sedan. Det beror på att generatorerna har blivit så mycket bättre.
–Förslitningen på elektroder är inte alls så stor som det var förr i tiden, säger Fredrik Claesson.
FC Maskin representerar även SSG som tillverkar maskiner för molybdenum-trådgnistning. Det är en effektiv metod för precisionsbearbetning av 3D-printade plattor och metallkomponenter. Den slitstarka molybdenumtråden ger stabil och noggrann skärning även i hårda material, vilket gör processen idealisk för efterbearbetning av additivt tillverkade detaljer/produkter.
Det finns flera fördelar med en gnistmaskin. I åtanke ska man ha att det tar längre tid att bearbeta i en gnistmaskin jämfört med att fräsa. Ett mycket tjockt arbetsstycke kan ta betydligt längre tid att färdigställa i en trådgnist jämfört med vad det tar i en fleroperationsmaskin. Vid sänkgnistning måste den som till exempel ska producera ett formverktyg först tillverka elektroder.
Sänkgnistning är framför allt attraktiv när geometrin är svår att fräsa eller när man behöver mycket hög precision. Metoden är sällan det bästa tillvägagångssättet för att snabbt avlägsna stora mängder material.
När det gäller ekonomin tycker Fredrik Claesson att det börjar att lätta. 2026 har börjat bra.
–Det första halvåret har rullat på bra, vi har sålt flera tråd- och sänkgnistmaskiner samt en håltagningsmaskin av märket Agema.
Även om det har ljusnat något jämfört med 2025 så håller många företag igen.
–Mycket beroende på omvärldsläget, avslutar Fredrik Claesson.
